高可靠性电子产品的全流程制造逻辑
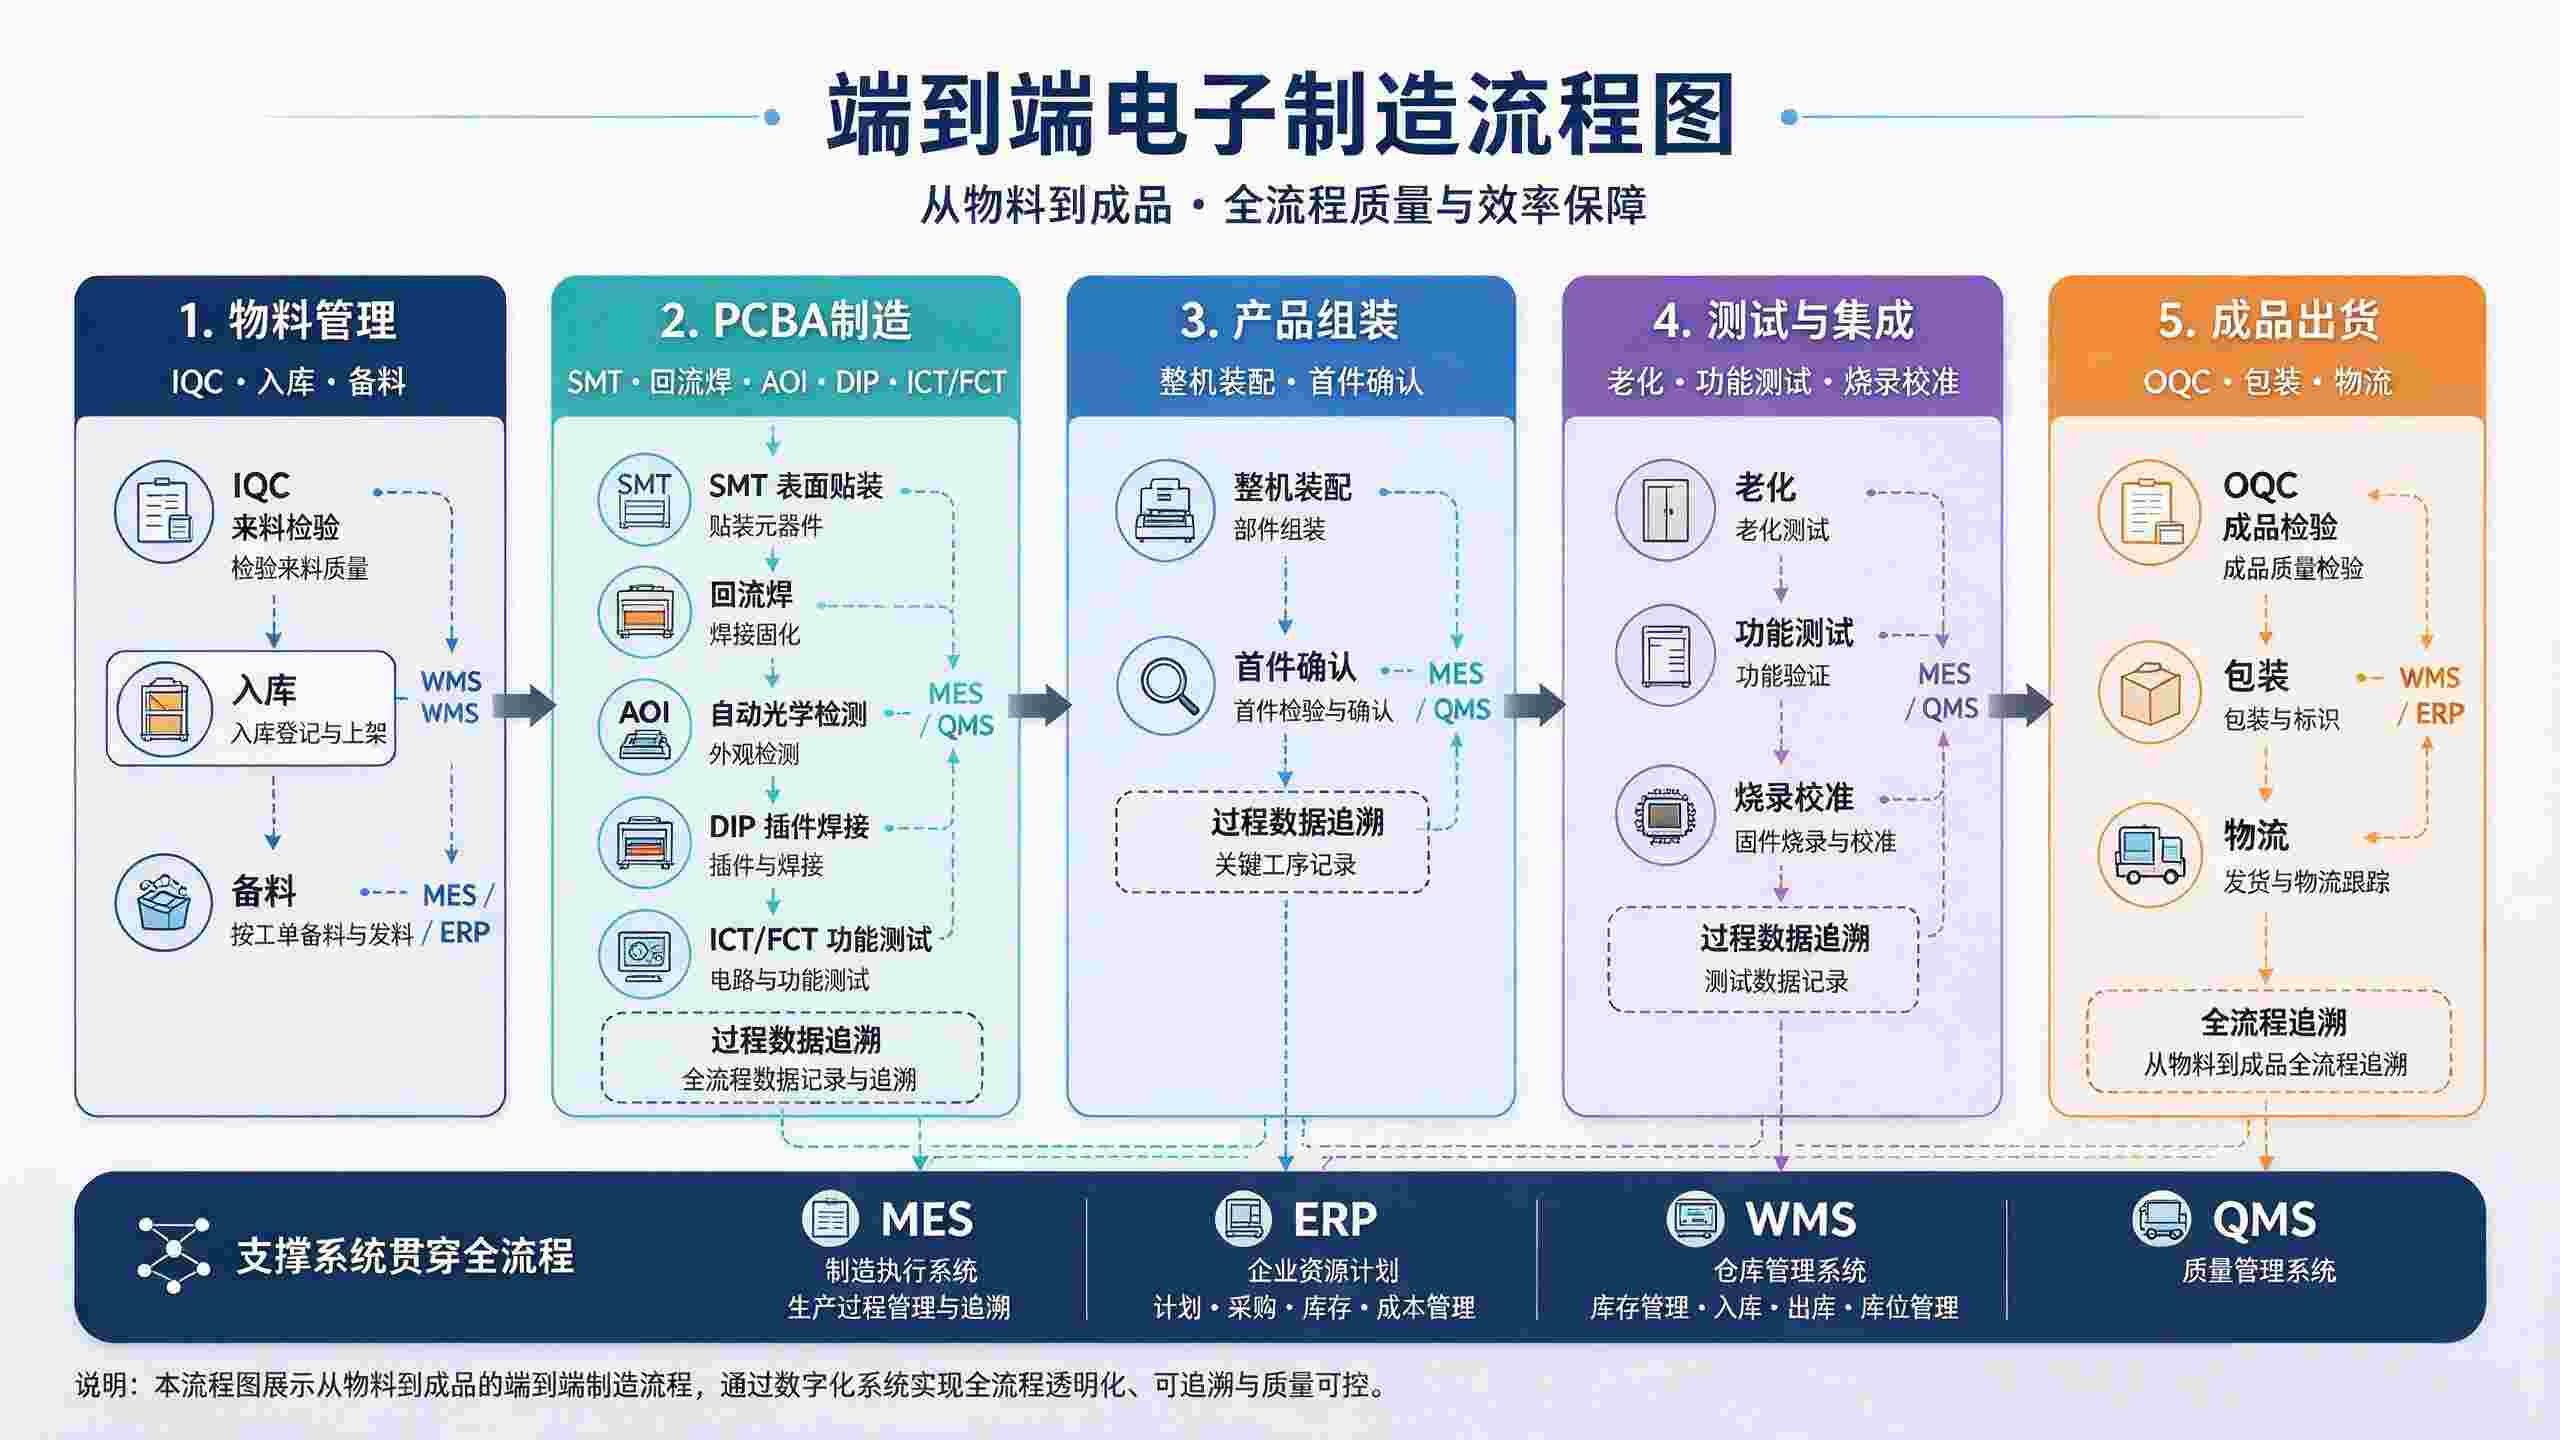
——从物料管理到成品出货,全流程专属电子制造服务如何承接严苛要求 高可靠性电子产品的制造,通常需要覆盖五个环节:物料管理、PCBA制造、产品组装、测试与集成、成品出货。任何一个环节不受控,可靠性都无法成立。 IPC-A-610 Class 3是电子组装领域公认的高可靠性基准。它对焊点的要求近乎苛刻:通孔填充率不低于75%,焊料侧需实现100%圆周润湿,0201、0402等微小元件的侧向偏移不得超过元件宽度的25%。这些指标不是靠终检“挑出来”的,而是靠工艺参数从第一块板到第N块板的稳定复现。 但高可靠性产品的制造链条远不止PCBA。一台整机的制造,从物料采购与检验开始,经PCBA制造、整机组装与系统集成、功能与可靠性测试验证,直到包装出货。其中组装与集成环节的具体工序,取决于产品的结构定义——带显示界面的产品涉及液晶屏装配与校准,带发声单元的产品涉及喇叭装配与声学测试,而有些产品这两者都没有。工序随产品而变,但体系对每一道工序的控制标准不因产品而降低:任何一道工序的偏差,都可能在客户现场放大为失效事故。 行业数据印证了缺陷的“放大效应”:SMT环节缺陷占整个电子制造缺陷的30%—40%,在SMT环节返工一块PCBA的成本约为正常生产的2—3倍;流入组装环节后返工成本激增至5—10倍,流出到客户端则可达数十倍。组装环节的缺陷占电子产品总制造缺陷的40%—50%,是品质损失的最大来源。约5%—8%的早期失效源于测试不充分,而客户端故障后的召回成本是工厂内部返工成本的10—20倍。 这意味着,高可靠性制造的核心命题不是“某一台设备精度够不够”,而是全流程每一个变量是否被受控——包括产品离开工厂之后的那一段。 共享产线的运营逻辑与高可靠性制造之间存在结构性张力,这种张力不体现在单道工序的能力上,而体现在体系的一致性上。 物料管理:来源分散,批次失控。 客供料与代购料混用、多供应商批次混杂,是共享产线的常态。一颗物料的批次信息在入库环节未被完整登记,上线时与工单的关联就是模糊的,后续追溯便无从谈起。高可靠性产品需要的物料管控,起点在入库,而不是等出了问题再翻记录。 PCBA制造:工艺窗口与物料配方被反复重置。 共享产线的回流焊曲线、贴装程序在多客户产品之间频繁调整。SMT领域超过60%的焊接缺陷源于锡膏印刷环节,而印刷参数恰恰是换线时最先被调整的变量之一。更关键的是物料层面:不同产品对锡膏的合金成分、助焊剂类型、粉末颗粒度要求不同,部分客户会指定特定品牌或配方——通用锡膏无法替代。共享产线为兼顾多客户,往往采用通用型号,或在不同配方之间反复切换,工艺窗口的稳定性从物料端就开始被削弱。对Class 3级别产品,每一次参数与配方的重置,都意味着润湿角与填充率要重新摸索。 产品组装:标准频繁切换,人为波动难控。 整机组装涉及锁附扭矩、点胶路径、线束走向,以及液晶屏、按键、喇叭等组件的装配(视产品结构而定),数十道工序叠加。共享产线的组装团队在多客户产品间轮换,SOP随之频繁更换,错装、漏装、扭矩偏差成为组装缺陷的主要来源。 测试与集成:资源共用,覆盖不全。 功能测试、老化测试、环境耐久测试耗时长、占用设备多。共享产线交期紧张时,压缩测试时间、抽检替代全检成为被动选择。IPC相关报告指出,平均每10万个焊接点中可能隐藏数十个潜在缺陷,仅靠AOI无法100%发现,底部端子器件下方必须依靠电测确认。 成品出货:包装防护游离于体系之外。 产品一旦离开工厂,静电、湿气、振动和堆码压力都不再受制造方控制。IPC/JEDEC J-STD-033针对湿敏器件规定了干燥包装要求,ANSI/ESD S20.20对静电敏感产品的包装材料作出约束。但在分段外发模式下,包装往往由不同主体执行,静电屏蔽袋被替代、干燥剂用量无人复核、湿度指示卡判读缺失的情况并不罕见——一块在产线上做到Class 3水准的板子,可能在抵达客户端时已不再是合格品。 专属制造的核心价值,不在于单点设备等级的堆叠,而在于将高可靠性所需的物料管控、工艺控制、检测覆盖、出货防护与追溯闭环收拢到同一个制造单元中,让五个环节的确定性相互衔接,而非相互抵消。 分段外发与全流程闭环的差别,首先是一道物理距离的差别。 当PCBA、组装、测试分属不同厂区,产品要在城市之间甚至省际之间周转,每一次转厂都伴随着物流时效、责任交接与版本核对;而全流程闭环把“转厂”变成了同一园区内的“转序”,工序与工序之间只隔一道门。这个差别在广州这类电子制造集群密集的区域尤其明显:物料配套在周边、客户工程团队当天可达、试产跟线与异常处理以小时计——地理上的集中,本身就是体系响应能力的一部分。 行业已有可参照的实践。一家800V电池管理系统PCBA供应商为满足车规级可靠性要求,部署了与消费类、工业类产线物理隔离的专用SMT产线,按IPC Class 3标准执行,回流焊后100% AOI检测、所有底部端子器件100% X-ray检测,配合Parylene C涂覆与100%节点覆盖的ICT测试,最终将此前EMS伙伴340 PPM的缺陷率降至零PPM。 物料管理:入库即绑定,追溯从源头开始。 客供料与我方代购物料统一纳入物料管理体系,入库环节完成批次登记、检验记录与供应商信息的完整绑定。物料上线时与工单、产品序列号关联,形成从供应商批次到成品序列号的完整链路——这条链路的起点在仓库,而非在客诉现场。关键功率器件、隔离芯片、高CTI板材通过长期合作获得优先排期权,产线不因一颗芯片缺货而整批停摆。 PCBA制造:工艺窗口与物料配方在NPI阶段锁定。 SMT贴片、DIP插件、后焊接、三防漆涂覆、打胶固化在同一专属产线内完成。针对Class 3要求的润湿与填充指标,工艺窗口在NPI阶段完成验证与固化;锡膏等关键工艺材料的型号与配方按客户要求锁定,不因其他订单切换而替换。量产阶段以受控参数与受控物料复现,不依赖每批次现场调机。三防涂覆依据IPC-CC-830B,干膜厚度控制在25—75μm,厚度检测与固化记录作为固定工序嵌入流程。 产品组装:定制化SOP固化执行。 从电路板装入外壳,到液晶屏、按键、喇叭等组件装配(视产品结构而定),每一道工序的扭矩参数、点胶路径、线束走向以定制化SOP固化,固定班组长期执行同一套标准。组装环节的缺陷率不再随人员轮换而波动,操作一致性由体系而非个人经验保证。 测试与集成:以结果为导向的覆盖逻辑。 功能测试、老化测试、环境耐久测试、固件写入在同一专属体系内完成。测试数据与产品序列号绑定,每一台整机的测试结果可追溯到具体工位与批次。早期失效缺陷在厂内拦截,客户端早期失效风险趋近于零——这是测试覆盖的最终目的,而非测试工序本身的完整。 成品出货:包装防护作为受控工序管理。 根据产品的MSL等级与ESD敏感度,确定屏蔽袋类型、干燥剂用量、湿度指示卡阈值与外箱缓冲方案。出货前由独立于产线检验的人员执行终检(OQC),核对工单版本、数量与客户订单一致性,检查防潮、防静电与缓冲措施是否到位,确认随附检验记录与合格证明齐全。标识对应到批次与序列号,追溯链不在出货环节断开。 高可靠性电子产品的品牌方,在选择制造伙伴时真正托付的,不是产能,而是失效风险。报价单上看不见物料入库时的一次漏登,看不见工艺窗口未经NPI验证的仓促量产,也看不见包装环节的疏漏如何在运输途中把一块合格的PCBA变成现场故障件——但这些风险会在产品服役的漫长周期中以停机、召回、信誉损耗的形式逐一兑现。 广州市柯洱斯电子有限责任公司的全流程专属电子制造服务,通过资源隔离保障产线与工艺参数不被挤占,通过专属团队让物料、PCBA、组装、测试、出货五个环节的标准执行不因交接而衰减,通过数据一体让每一块板、每一台整机的可靠性有据可查、有护可守。当制造链条的每一个环节——直到产品离开工厂的那一刻——都可追溯、可验证、可复现,高可靠性才从图纸上的指标,变成每一台产品上的事实。 关键词:高可靠性电子制造 | 全流程专属电子制造服务 | 广州PCBA专属制造 | 广州SMT贴片 | 物料管理 | PCBA制造 | 产品组装 | 测试与集成 | 成品出货 | IPC-A-610 Class 3 | 专属智工场https://www.kehorss.com
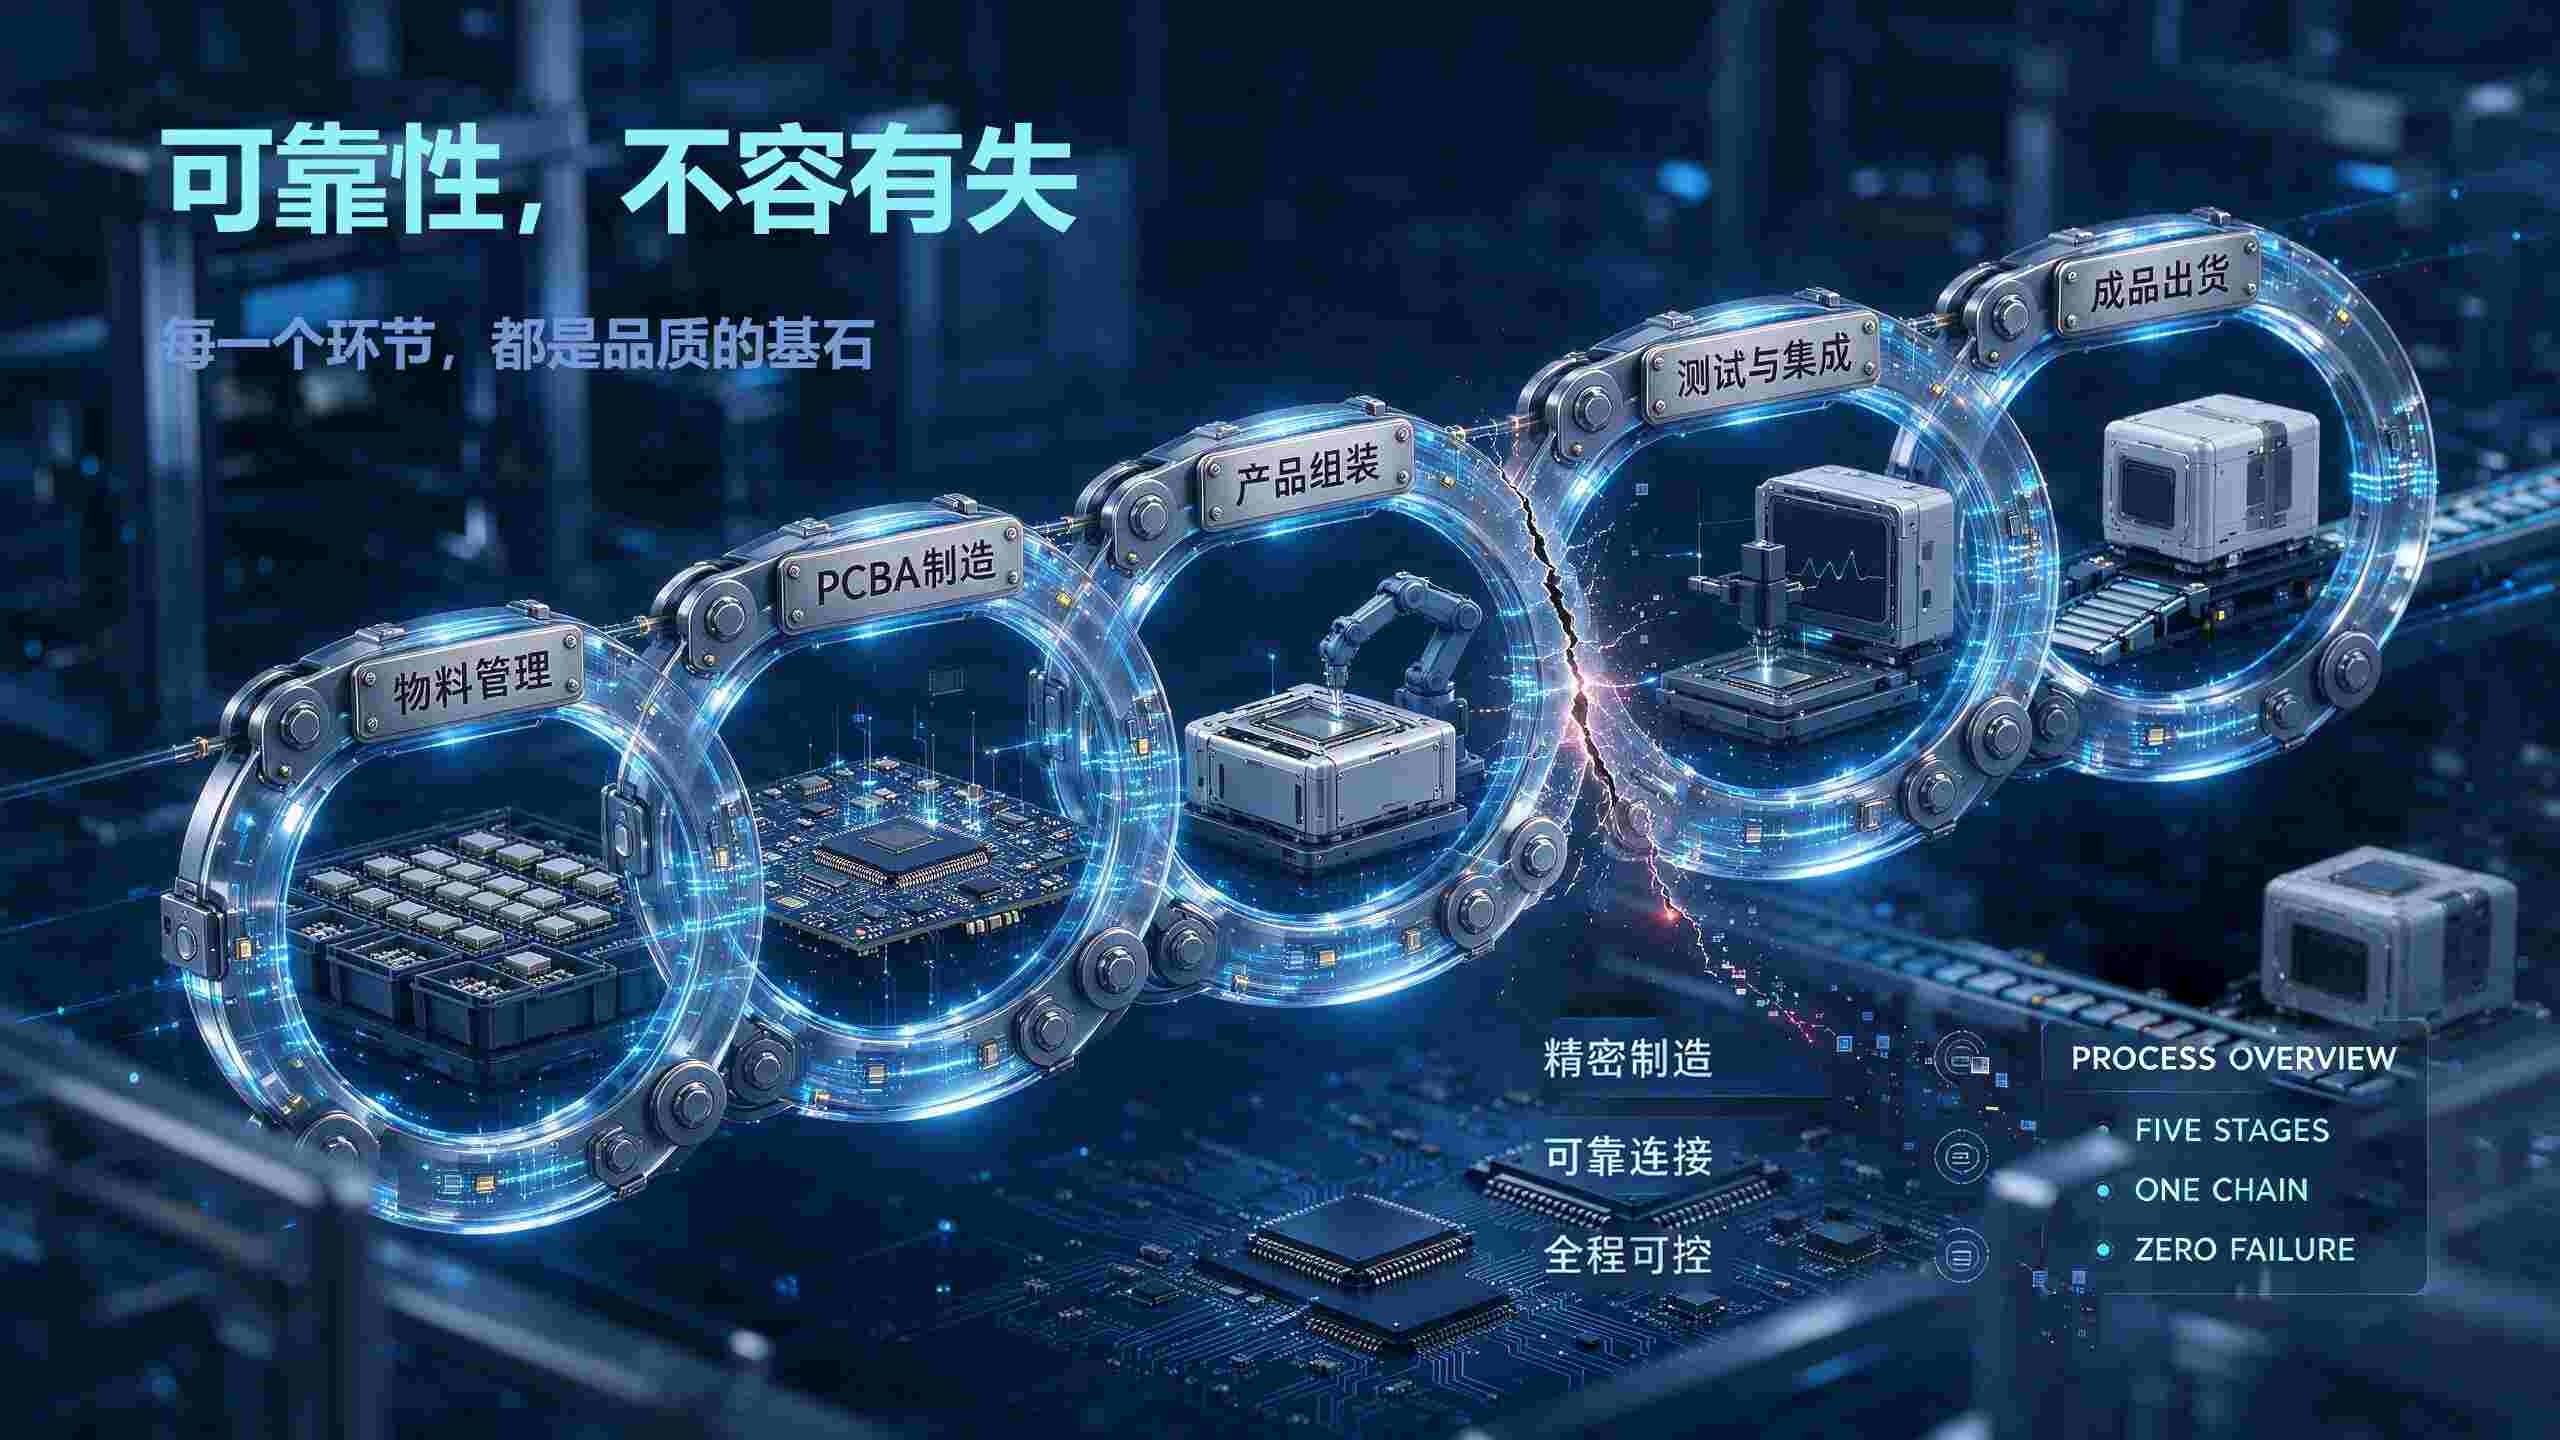
 一、高可靠性制造的难点,从来不在单点
二、共享产线在哪些环节难以保持受控
三、全流程专属电子制造服务如何逐环节匹配
四、高可靠性制造的竞争,最终是全流程体系确定性的竞争